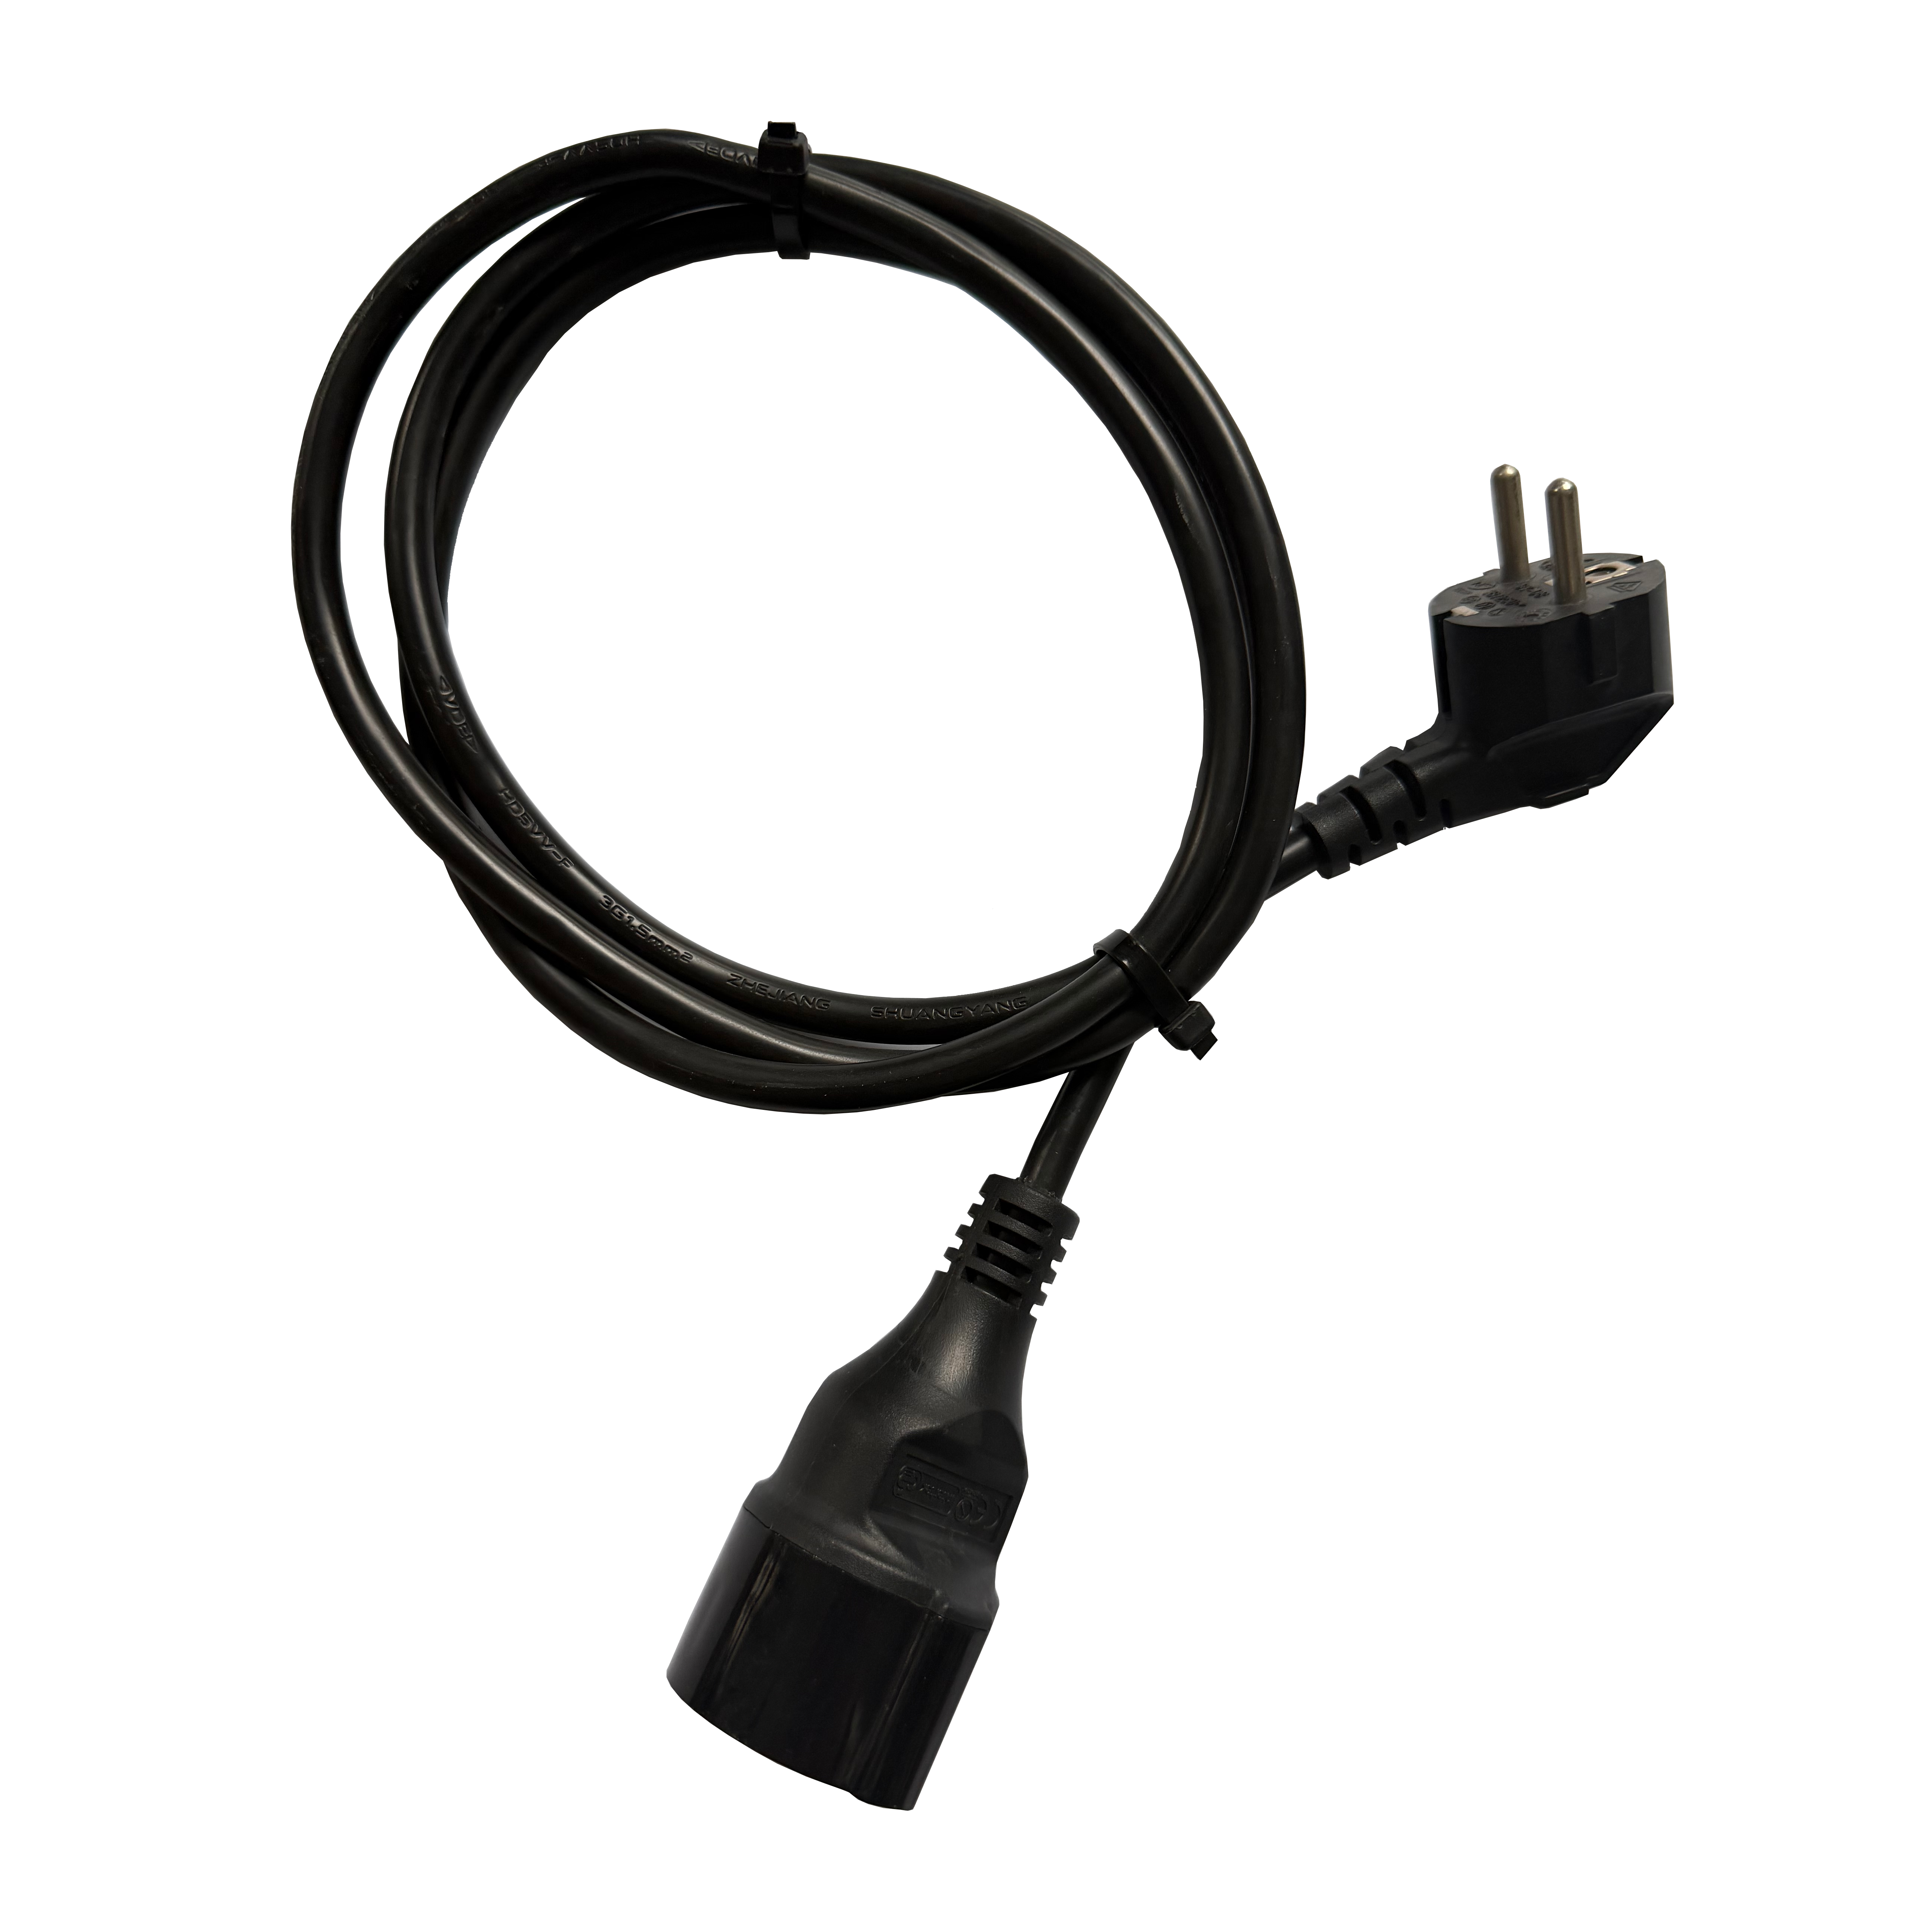
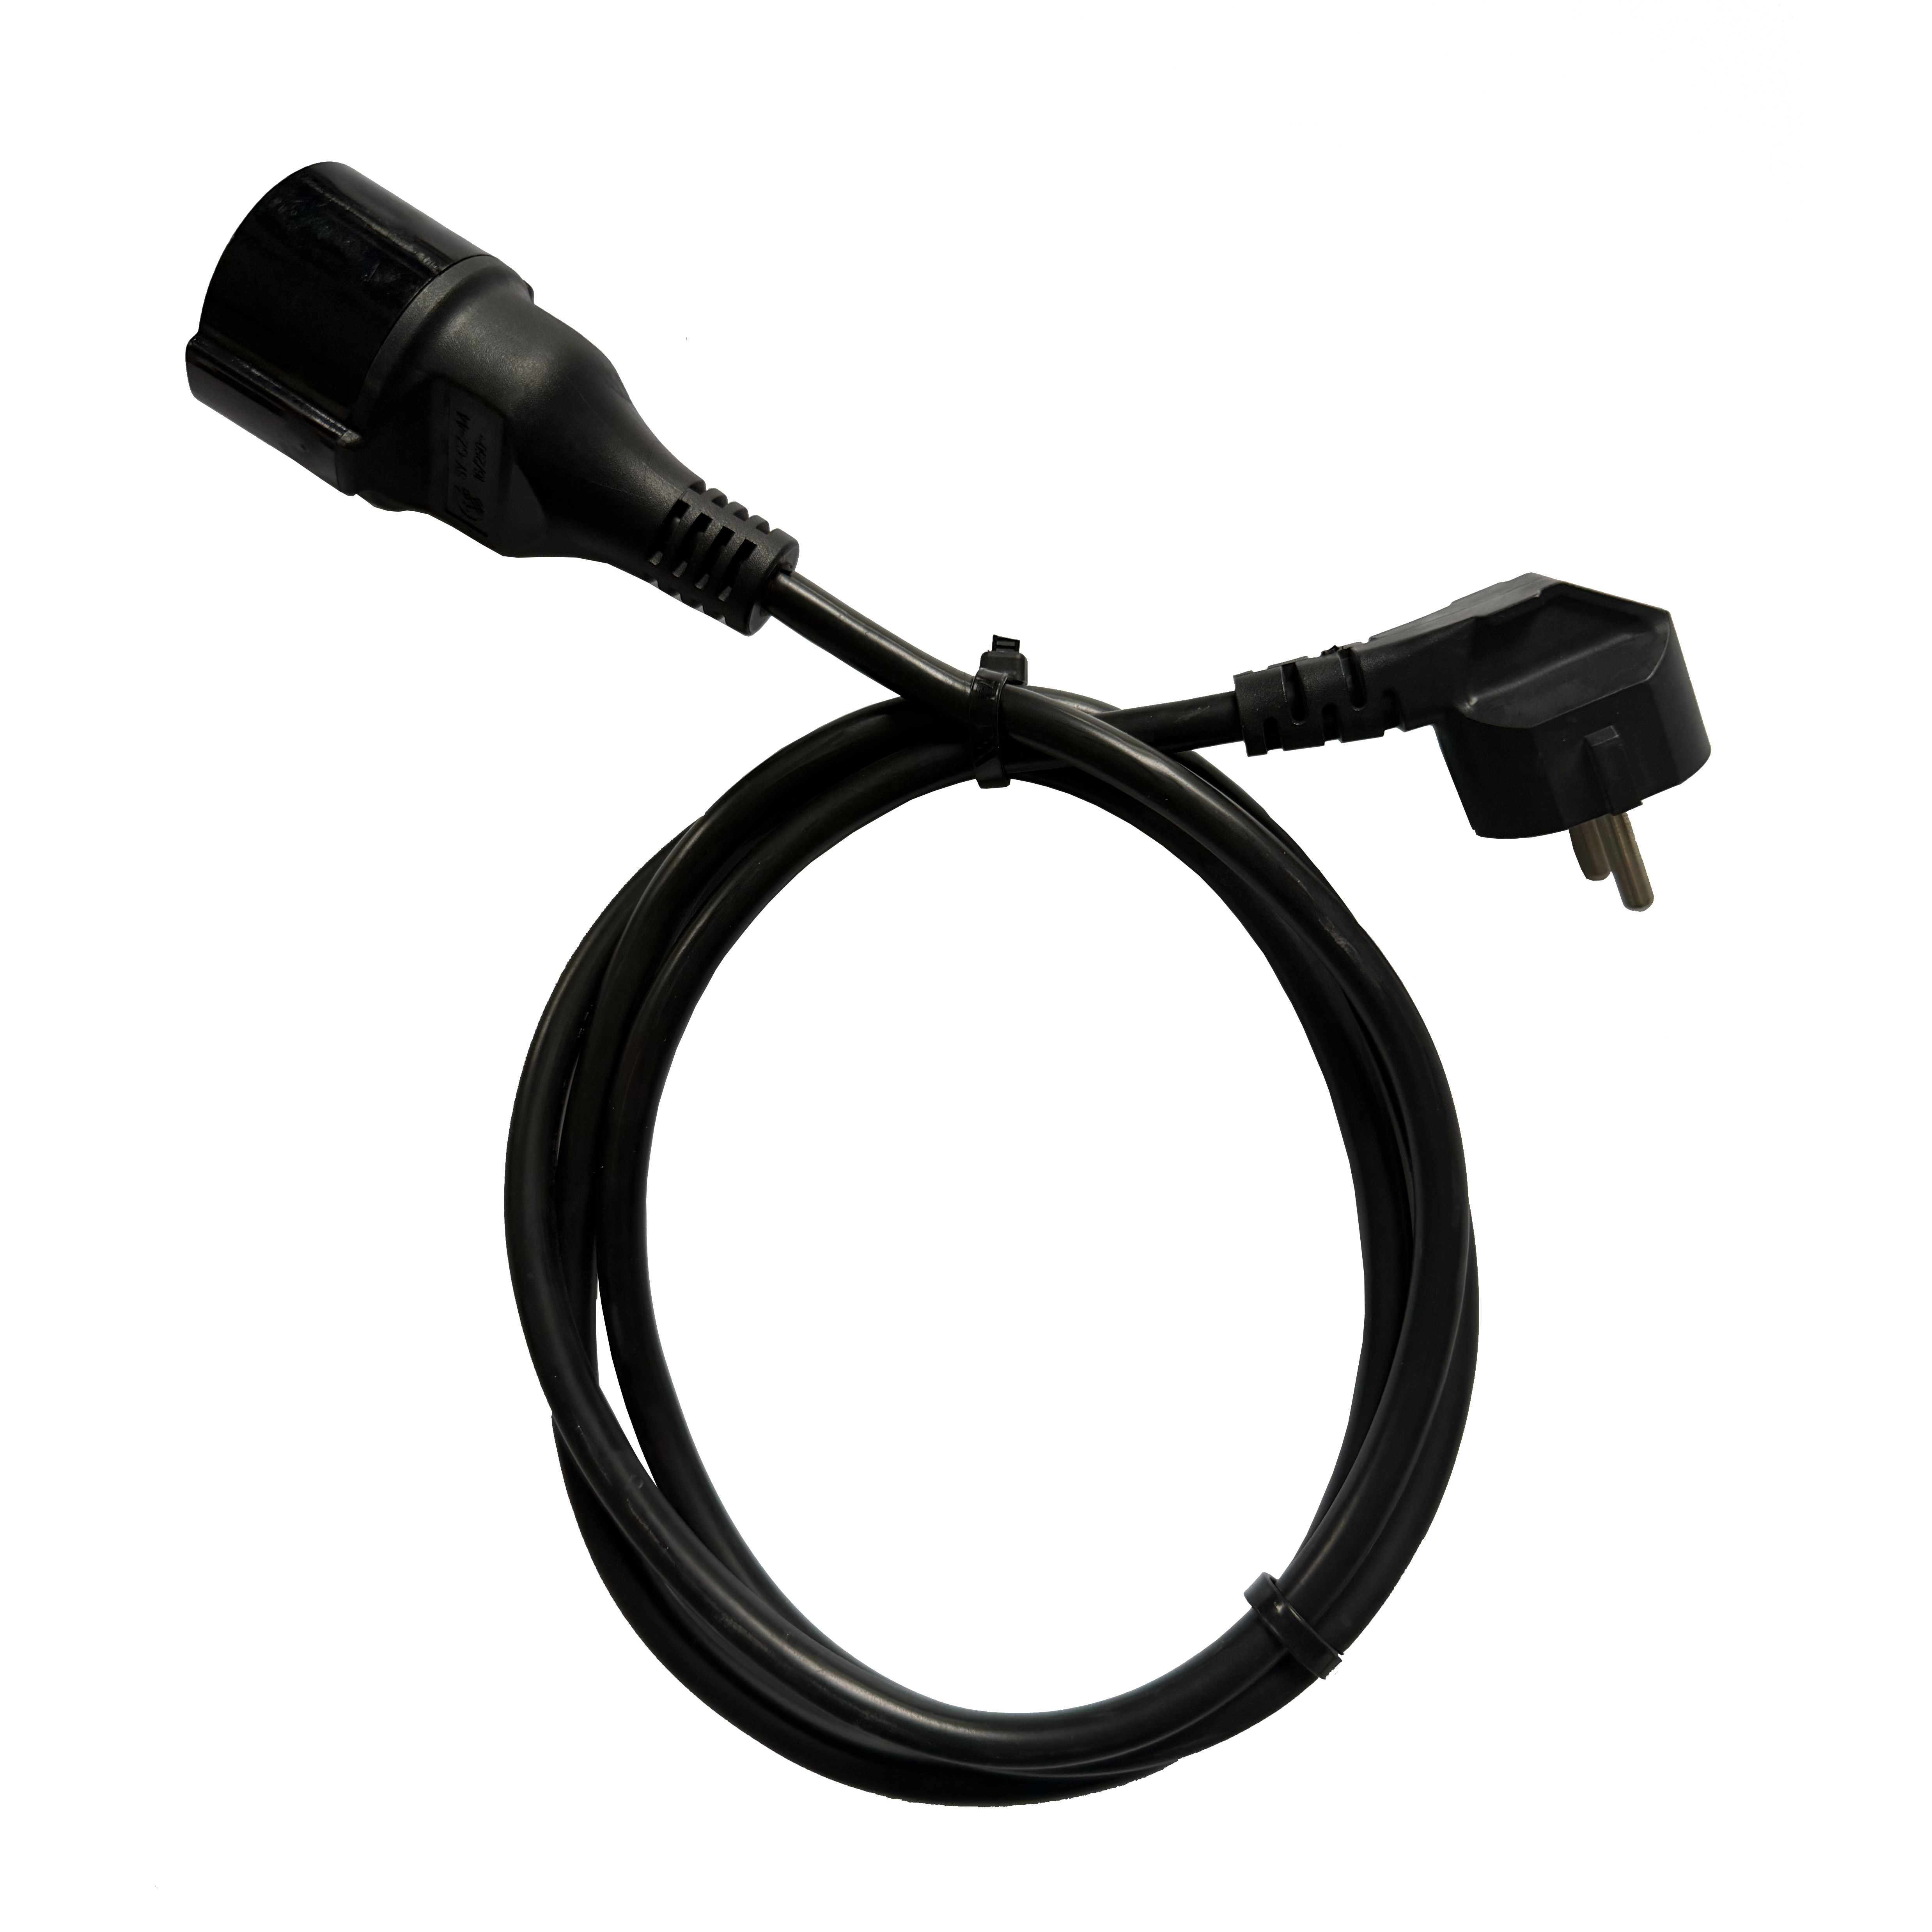
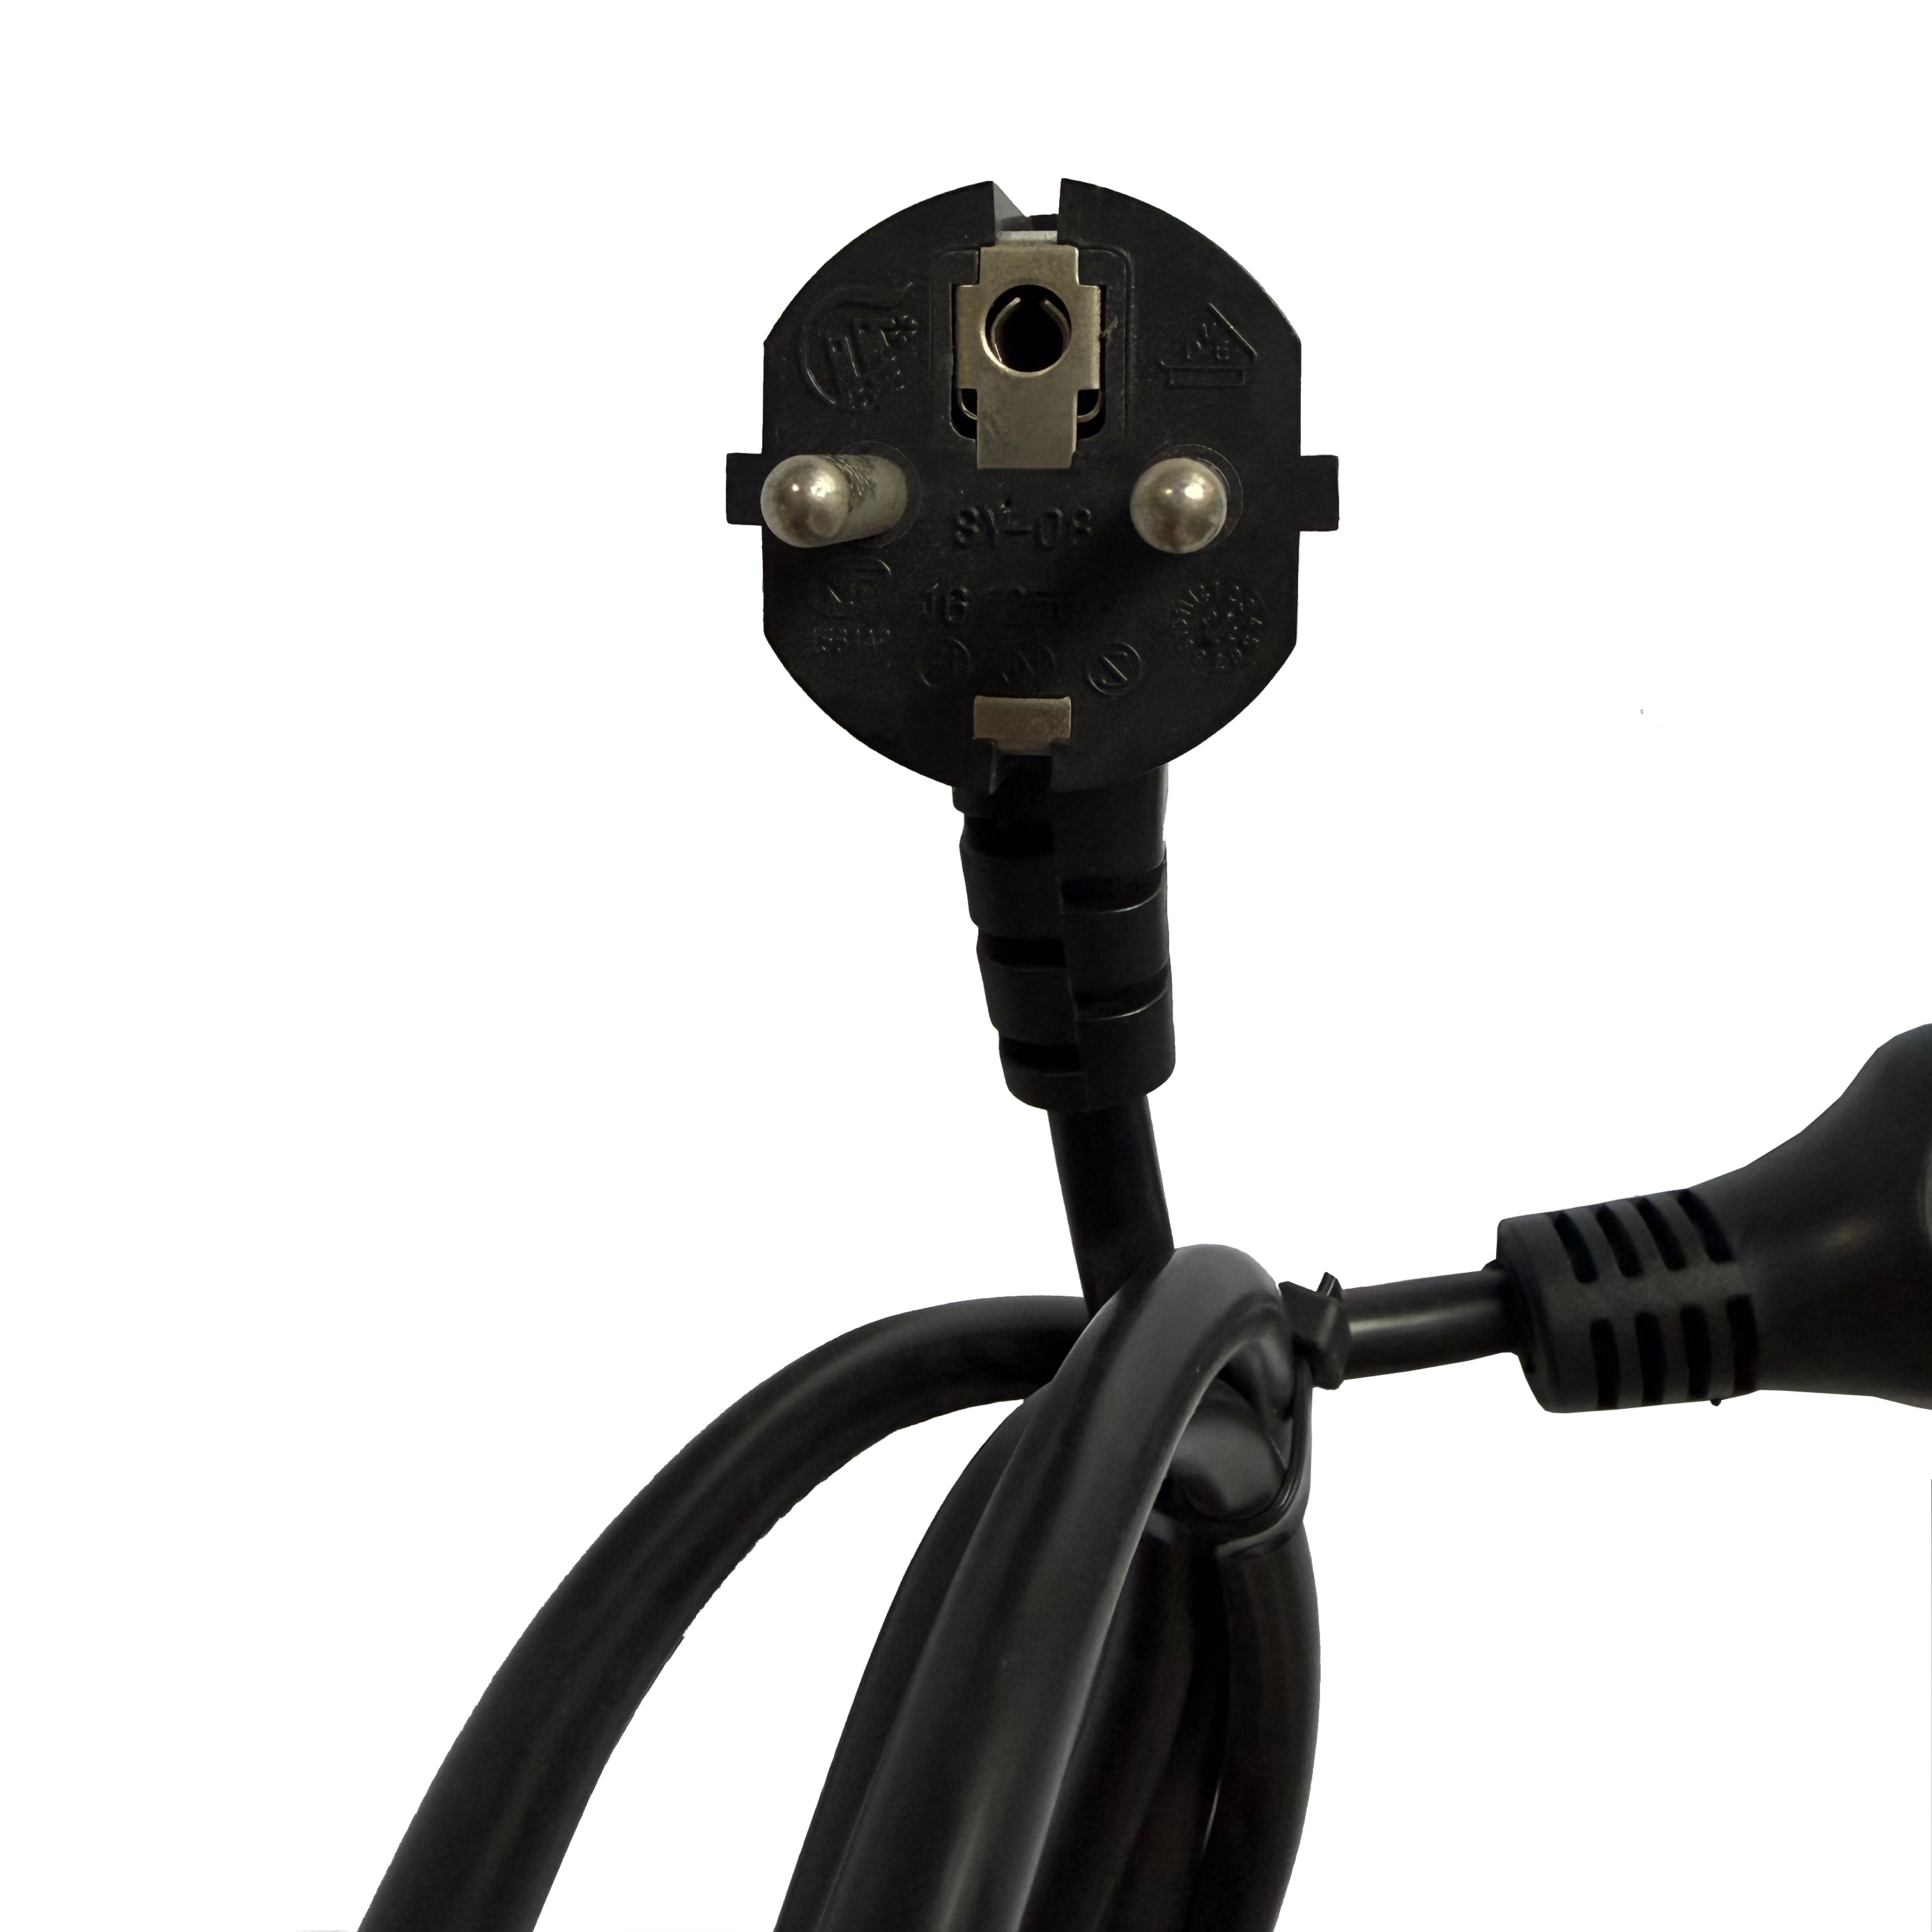
Cable impermeable: Durabilidad IP67+ para aplicaciones marinas y agrícolas

Solicite un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Email
Nombre
Móvil/WhatsApp
Nombre de la empresa
Mensaje
0/1000
Ventajas del cable resistente a la humedad

Ventajas del cable resistente a la humedad

El cable resistente a la humedad está diseñado para soportar condiciones ambientales adversas, siendo ideal para industrias como la construcción, la agricultura y aplicaciones marinas. Con una clasificación de resistencia a la humedad que supera los estándares IP67, nuestros cables garantizan un rendimiento óptimo en condiciones húmedas y de alta humedad. Esta durabilidad se traduce en una reducción del 30% en costos de mantenimiento y un aumento significativo en la eficiencia operativa para nuestros clientes.
Obtener un presupuesto

Estudio de Caso

Aplicaciones agrícolas

Una empresa agrícola líder enfrentaba una inestabilidad eléctrica crónica causada por los niveles extremos y persistentes de humedad propios de sus avanzadas operaciones en invernaderos. Tras pasar a nuestro Cable de Alimentación Resistente a la Humedad, la empresa informó una notable reducción del 50 % en el tiempo de inactividad de los equipos relacionados con los cables, lo que se tradujo en ahorros operativos anuales superiores a 100 000 USD. El excelente sellado y el flujo eléctrico constante proporcionados por nuestros cables garantizaron que sus sensibles sistemas de riego funcionaran sin interrupciones, impulsando directamente un aumento del 20 % en el rendimiento total de los cultivos. Este caso ilustra claramente cómo nuestra tecnología resistente a la humedad constituye una salvaguardia esencial para la rentabilidad agrícola, protegiendo infraestructuras críticas de los efectos destructivos de los entornos con alta humedad.

Industria Marítima

Un fabricante especializado de equipos marinos requería soluciones de alimentación de alto rendimiento capaces de resistir los desafíos corrosivos derivados de operaciones submarinas continuas. Nuestro cable impermeable fue seleccionado por su robusta tecnología de sellado, que proporcionó una barrera impenetrable contra la corrosión por agua salada y la presión hidrostática. Como consecuencia, el fabricante registró un aumento del 40 % en la vida útil operativa de sus sistemas electrónicos, reduciendo significativamente la frecuencia de costosas reparaciones en campo. Esta integración exitosa no solo elevó los estándares de seguridad de sus despliegues submarinos, sino que también mejoró notablemente la eficiencia y fiabilidad generales de sus flotas de embarcaciones marinas, consolidando así nuestro cable como la solución preferida por la industria para arquitecturas eléctricas marinas exigentes.

Sector de la construcción

Una destacada empresa constructora que opera extensamente en regiones costeras y de alta humedad históricamente enfrentó frecuentes fallos eléctricos en toda la obra, causados por la rápida infiltración de humedad en los cables estándar. Tras implementar nuestro Cable Cord a prueba de humedad en todos sus sitios de obra, logró una reducción sustancial del 60 % en incidentes eléctricos. Este aumento notable en la fiabilidad del sistema permitió a la empresa cumplir estrictamente con los plazos de los proyectos, evitando retrasos costosos y finalizando proyectos clave antes de lo previsto. La consiguiente mejora en la eficiencia de los proyectos y la seguridad en el sitio reforzó significativamente su reputación profesional, asegurando contratos de repetición y demostrando que nuestras soluciones a prueba de humedad constituyen un activo fundamental para los proyectos constructivos modernos y de alto riesgo en climas desafiantes.

PRODUCTOS RELACIONADOS

Nuestro cable impermeable está diseñado para ofrecer una fiabilidad y un rendimiento inigualables en los entornos más exigentes. Gracias a su construcción robusta, que incluye aislamiento de alta calidad y tecnología de sellado, constituye la solución perfecta para cualquier aplicación que requiera resistencia a la humedad. Comprender la importancia de los cables impermeables: En los sectores industriales actuales, la protección contra la humedad no es simplemente una característica; es una necesidad. El cable impermeable de Zhejiang Shuangyang Group Co., Ltd. ejemplifica este requisito. Fundada en 1986, nuestra empresa ha mantenido una posición de liderazgo en la fabricación de cables, con un enfoque constante en la innovación y la calidad. Nuestros cables impermeables pasan rigurosas pruebas para garantizar que cumplen con las normas internacionales, incluidas las ISO 9001, ISO 14000 e ISO 18000. Nuestra planta de fabricación de última generación abarca 85 000 m², con un capital social superior a 16 millones de dólares estadounidenses. En 2018, nuestros ingresos alcanzaron los 80 millones de dólares estadounidenses. Prestamos servicios a sectores como la construcción, la agricultura y el marítimo, mejorando la eficiencia operativa y reduciendo costos.

Preguntas frecuentes

¿Cuál es la clasificación de resistencia a la humedad de sus cables?

Nuestro cable impermeable tiene una clasificación IP67, lo que garantiza que está completamente protegido contra el polvo y puede soportar la inmersión en agua hasta 1 metro de profundidad durante 30 minutos.
Sí, nuestro cable impermeable está diseñado específicamente para uso exterior, lo que lo hace ideal para aplicaciones en construcción y agricultura, donde es común la exposición a la humedad.
Ofrecemos una garantía de 5 años en nuestro cable impermeable, lo que garantiza que reciba un producto fiable y duradero.
Sí, nuestros cables se fabrican cumpliendo con las normas ISO9001, ISO14000 e ISO18000, lo que garantiza alta calidad y seguridad.

Artículos Relacionados

¿Cuáles son los criterios de selección para un mini temporizador para pequeños electrodomésticos exteriores

12

Mar

¿Cuáles son los criterios de selección para un mini temporizador para pequeños electrodomésticos exteriores

Durabilidad ambiental: clasificaciones IP y resistencia real a las condiciones meteorológicas. Descodificación de las clasificaciones IP65–IP68 para minitimers de exterior. Las clasificaciones IP indican qué tan bien un minitimer puede resistir la entrada de polvo y agua, pero estos valores provienen de ensayos de laboratorio más bien...
VER MÁS
¿Cuáles son los requisitos de instalación para una toma de corriente Schuko en espacios comerciales?

23

Mar

¿Cuáles son los requisitos de instalación para una toma de corriente Schuko en espacios comerciales?

Cumplimiento normativo y requisitos del código de edificación para tomas de corriente Schuko: IEC 60364 y adaptaciones nacionales (por ejemplo, DIN VDE 0100, BS 7671). Todas las instalaciones comerciales de tomas de corriente Schuko deben cumplir con la norma internacional IEC 60364 para instalaciones eléctricas de baja tensión...
VER MÁS
Cómo maximizar el uso de un temporizador en sistemas eléctricos comerciales

01

Apr

Cómo maximizar el uso de un temporizador en sistemas eléctricos comerciales

Por qué los temporizadores son fundamentales para la optimización energética comercial. Actualmente, las empresas sienten una fuerte presión para reducir tanto sus facturas eléctricas como su huella de carbono. Algo tan básico como instalar temporizadores simples puede suponer un ahorro considerable...
VER MÁS
Qué buscar al comprar una caja impermeable

09

Jun

Qué buscar al comprar una caja impermeable

Comprensión de las clasificaciones IP para una protección fiable con cajas impermeables. Elegir una caja impermeable comienza con la comprensión de las clasificaciones IP, estándares reconocidos internacionalmente definidos por la norma IEC 60529. La clasificación consta de dos dígitos: el primero indica la protección contra...
VER MÁS

Testimonios de los clientes

John Smith

Tras cambiar al cable impermeable, nuestros equipos marinos han experimentado una mejora significativa en fiabilidad. Ya no enfrentamos problemas de corrosión, lo que nos ha permitido ahorrar más de 50 000 dólares estadounidenses anuales en reparaciones.

Sarah Johnson fue la primera

El cable impermeable ha revolucionado nuestras operaciones en invernaderos. Hemos experimentado una reducción del 50 % en los tiempos de inactividad, lo que ha llevado a un aumento de la productividad y las ganancias.

Solicite un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Email
Nombre
Móvil/WhatsApp
Nombre de la empresa
Mensaje
0/1000
Durabilidad sin igual para entornos adversos

Durabilidad sin igual para entornos adversos

El cable impermeable está diseñado con precisión para funcionar perfectamente en las condiciones ambientales más extremas imaginables. Gracias a su construcción sofisticada de múltiples capas, compuesta por materiales de alta calidad e inertes químicamente, nuestros cables ofrecen una resistencia superior a la humedad ambiental, a la exposición a sustancias químicas corrosivas y al intenso desgaste mecánico. Este nivel de durabilidad resulta crítico para industrias de alto riesgo, como la construcción a gran escala, la exploración marina submarina y la gestión intensiva de invernaderos agrícolas, donde los equipos están sometidos constantemente a elementos naturales agresivos. Nuestros protocolos exhaustivos de ensayo garantizan que cada cable conserve su integridad eléctrica y su flexibilidad física incluso cuando se encuentra sumergido o expuesto durante largos períodos a entornos de alta humedad.
Solución a largo plazo rentable

Solución a largo plazo rentable

Pasar a nuestro cable resistente a la humedad no es solo una actualización técnica, sino una decisión financiera estratégica que genera importantes ahorros operativos a largo plazo. Al eliminar proactivamente los riesgos recurrentes asociados con cortocircuitos eléctricos, corrosión de los componentes y fallos relacionados con el clima, nuestros clientes pueden reasignar su capital humano y financiero hacia iniciativas productivas de crecimiento. Datos reales indican que las empresas que utilizan nuestros cables logran una impresionante reducción de hasta un 30 % en los costos operativos de mantenimiento, lo que se traduce en beneficios financieros sustanciales y recurrentes que mejoran el resultado neto durante todo el ciclo de vida del equipo. Más allá de simplemente prevenir fallos, la notable durabilidad y la fiabilidad constante de nuestros productos garantizan que cada dólar invertido proporcione el máximo retorno.